


Un ingegnere addetto agli acquisti ci invia un disegno per un corpo valvola per acqua di mare. Il cartiglio dice "Acciaio inossidabile 316". Facciamo una domanda prima di citare: intendevi AISI 316 lavorato, o l'equivalente fuso, CF8M? La risposta cambia la chimica della lega, il ciclo di trattamento termico, la lavorabilità e spesso il prezzo del 10% o più. La maggior parte degli errori di acquisto di getti in acciaio inossidabile 316 iniziano esattamente qui, perché il nome della qualità sul disegno non si traduce automaticamente nel giusto materiale fuso. Questa guida spiega cosa significa realmente la qualità, in che modo le strutture fuse differiscono dalla barra e dalla piastra lavorate, quale processo di fusione si adatta alle tue parti e dove si accumulano effettivamente i costi.
Cosa significa "316" quando la parte viene lanciata
Nella forma fusa, 316 non è specificato come AISI 316. È specificato come CF8M in ASTM A351, A743 o A744, a seconda della classe di servizio. CF8M è la versione fusa del tipo 316 e CF3M è la versione fusa del tipo 316L. Le finestre di cromo, nichel e molibdeno sono simili ma non identiche e la fonderia utilizza il grado fuso, non quello lavorato, per controllare la fusione e l'ispezione.
Il molibdeno è l'elemento che separa il 316 dal 304. Al 2,0-3,0%, aumenta significativamente la resistenza alla vaiolatura del cloruro e alla corrosione interstiziale. Questa aggiunta rende i getti 316 la scelta predefinita per l’acqua di mare, la lavorazione chimica e le apparecchiature a contatto con gli alimenti in cui vengono utilizzati disinfettanti a base di cloro.
| Grado | Carbonio massimo | Cromo | Nichel | Molibdeno |
|---|---|---|---|---|
| Lavorato 316 | 0.08 | 16.0-18.0 | 10.0-14.0 | 2.0-3.0 |
| Lavorato 316L | 0.03 | 16.0-18.0 | 10.0-14.0 | 2.0-3.0 |
| Lancia CF8M | 0.08 | 18.0-21.0 | 9.0-12.0 | 2.0-3.0 |
| Lancia CF3M | 0.03 | 18.0-21.0 | 9.0-12.0 | 2.0-3.0 |
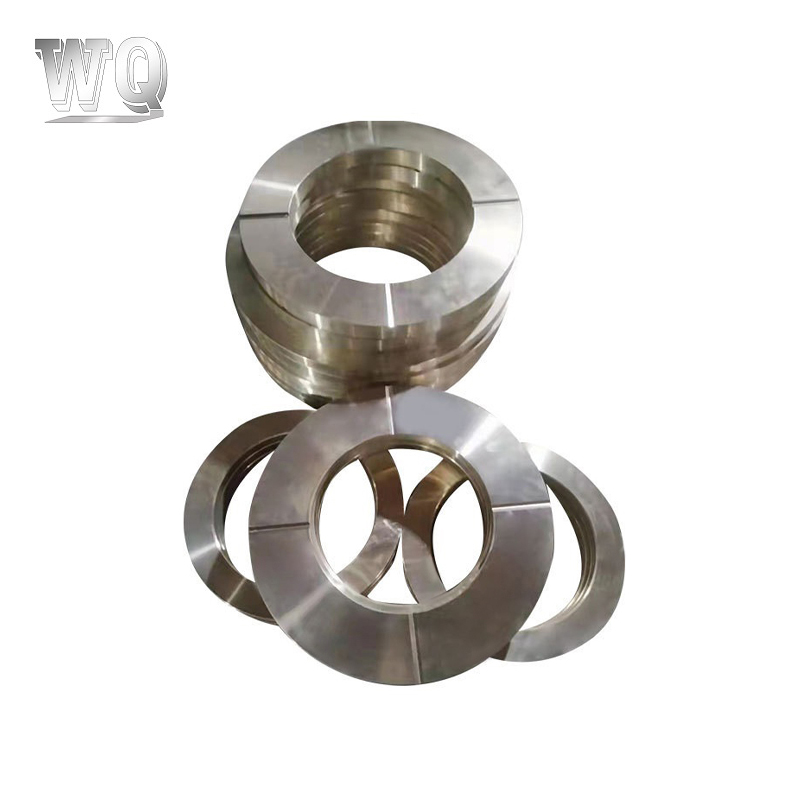 Fusioni in acciaio inossidabile 316/316L con maggiore resistenza al cloruro Questi getti offrono resistenza alla vaiolatura e alla corrosione interstiziale potenziata dal molibdeno per l'acqua di mare, la lavorazione chimica e le apparecchiature a contatto con gli alimenti. La scelta tra CF3M e CF8M dipende dalle condizioni di saldatura o sensibilizzazione, quindi verifica il grado per il tuo ambiente di servizio. Visualizza il prodotto →
La regola pratica è semplice: se il vostro componente necessita di saldatura dopo la fusione, o opera in un intervallo di temperature sensibili, specificate CF3M invece di CF8M. Il minor contenuto di carbonio previene la precipitazione del carburo di cromo ai bordi del grano, preservando la resistenza alla corrosione.
Microstruttura fusa vs barra lavorata: differenze magnetiche e di corrosione
Una lamentela comune dei clienti è che "le fusioni 316 sono magnetiche". Ciò sorprende le persone che hanno testato un pezzo di lamiera 316 e l'hanno trovato non magnetico. La versione fusa del 316, CF8M, contiene intenzionalmente dal 5 al 20% di ferrite in una matrice austenitica. La ferrite è ferromagnetica, quindi la fusione spesso attira un magnete. Questo non è un difetto e non significa che la fonderia abbia sostituito una lega più economica.
Il contenuto di ferrite in realtà è controllato per un motivo. Riduce la lacerazione a caldo durante la solidificazione e migliora la saldabilità rispetto ad una struttura completamente austenitica. Il compromesso è che la ferrite riduce leggermente la resistenza alla corrosione a livello microstrutturale, motivo per cui specificare il giusto trattamento termico e, ove necessario, il numero di ferrite è importante quando la parte funziona in cloruri.
Se la tua applicazione richiede esplicitamente una fusione non magnetica, scrivi tale requisito sul disegno e chiedi alla fonderia di controllare la percentuale di ferrite, ad esempio fino al 5% massimo mediante misurazione magnetica secondo ASTM A799. Se non esiste tale nota, la fonderia si riverserà solo nel settore chimico e il livello di ferrite si posizionerà ovunque lo collochi la solidificazione.
Fusione a cera persa rispetto alla fusione in sabbia per 316 parti
Il metodo più economico non è sempre il metodo più economico una volta che la lavorazione, gli scarti e la finitura superficiale entrano nel calcolo. Per le fusioni in acciaio inossidabile 316, la fusione a cera persa solitamente risulta vincente quando la parte presenta una geometria interna complessa, pareti sottili o tolleranze strette. La fusione in sabbia è vincente per pezzi molto grandi o quantità molto basse. Nel nostro negozio li utilizziamo entrambi e il limite di selezione è di circa 500 grammi - 50 chilogrammi per la fusione a cera persa, con parti più grandi che vengono sabbiate laddove il costo del modello può essere giustificato.
| Parametro | Colata di investimento | Colata in sabbia |
|---|---|---|
| Tolleranza lineare | /- 0,5% del valore nominale, spesso 0,15 mm ottenibile | /- 1,0-2,0 mm su sezioni di medie dimensioni |
| Rugosità superficiale | Ra 1,6-3,2 μm | Ra 6,3-12,5μm |
| Muro pratico minimo | 1,5-2,5 mm | 4-5 mm |
| Dimensione economica del lotto | 200-100.000 pezzi | 1-1.000 pezzi |
Microfusione di acciaio inossidabile per geometrie complesse Colata di investimento suits parts with intricate internal passages, thin walls, or tight tolerances. For 316 stainless steel components roughly 500 grams to 50 kilograms, it often lowers total cost by reducing machining and scrap compared to sand casting. Visualizza il prodotto → Per una girante di una pompa 316 o una gabbia per valvole con nuclei e sezioni sottili, la fusione a cera persa riduce la necessità di lavorare i profili interni. Per un alloggiamento flangiato da 200 chilogrammi, la fusione in sabbia mantiene il prezzo unitario realistico. La risposta corretta non è una preferenza di marca; è un calcolo di geometria e quantità. Se non sei sicuro, è più probabile che una fonderia che fa entrambe le cose fornisca una raccomandazione imparziale, motivo per cui siamo diretti sui suggerimenti sul processo nella fase di preventivo.
Ciò che determina il costo dei getti di acciaio inossidabile 316
I getti 316 costano più dei getti 304 per tre ragioni concrete: contenuto di nichel e molibdeno, minore lavorabilità e requisiti di qualità più severi. I prezzi del molibdeno sono volatili e l'extra lega può far oscillare il costo della materia prima di una parte 316 del 10-20% in un trimestre. La lavorazione meccanica è il secondo principale centro di costo. L'acciaio 316 indurisce rapidamente, quindi gli avanzamenti, le velocità e l'usura dell'utensile si comportano diversamente dall'acciaio bassolegato. Un piccolo foro che richiede un minuto nell'acciaio al carbonio può richiedere tre minuti nel 316 e l'utensile si usura prima.
I principali fattori di costo, in ordine approssimativo di impatto, sono:
- Materia prima in lega, in particolare il supplemento di molibdeno.
- Tempi di lavorazione e vita utensile, che aumentano con la complessità del pezzo.
- Solubilizzazione e tempra, obbligatorie per ripristinare la resistenza alla corrosione dopo la solidificazione.
- Ispezione di qualità, comprese analisi chimiche, prove di trazione e prove di pressione, ove applicabile.
- Requisiti di finitura superficiale come elettrolucidatura, decapaggio o sabbiatura con perle di vetro.
Spesso diciamo agli acquirenti di confrontare i preventivi sul costo totale delle parti sbarcate, non sul prezzo al chilogrammo. Una fonderia che sostiene getti 316 economici potrebbe saltare la solubilizzazione, che lascia una microstruttura che non supera i test in nebbia salina o si corrode durante il servizio. Richiedi il certificato di trattamento termico e l'analisi chimica. Se mancano entrambi, lo sconto sul prezzo non è un affare; è un rischio trasferito al prodotto finale.
Dove i getti di acciaio inossidabile 316 guadagnano il loro mantenimento
La documentazione di servizio di 316 fusioni in ambienti contenenti cloruro è lunga e ben documentata. L'hardware marino, i corpi delle pompe chimiche, i rivestimenti delle valvole, gli scambiatori di calore, i componenti per la lavorazione degli alimenti e le apparecchiature farmaceutiche fanno tutti affidamento sulla lega contenente molibdeno. Il motivo è la resistenza: la lega mantiene il suo strato di ossido in condizioni che causano vaiolature nel 304, e la forma fusa consente geometrie che le barre forgiate o lavorate non possono produrre economicamente.
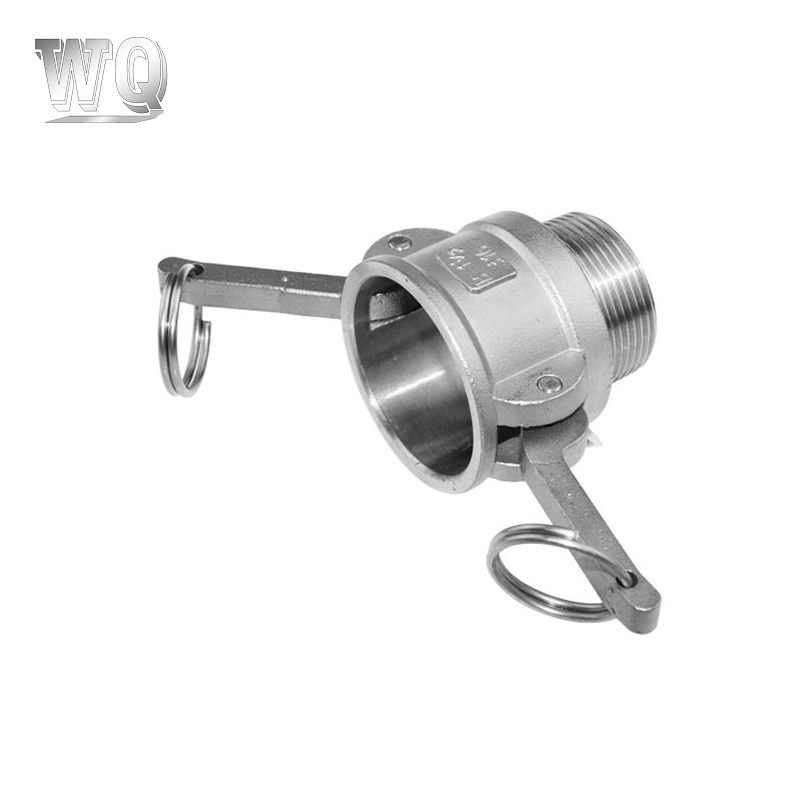
Ad esempio, i giunti camlock per le linee di trasferimento chimico sono spesso fusi a cera persa in 316 perché il profilo terminale scanalato e le superfici di tenuta sono costosi da lavorare da barra piena. La stessa logica si applica agli alberi delle macchine per il gelato e ai componenti della miscelazione, dove il lato del prodotto viene pulito in sede con disinfettanti aggressivi. Puoi leggere di più nelle nostre note di settore sul perché le parti fuse in acciaio inossidabile resistono così bene nel servizio industriale.
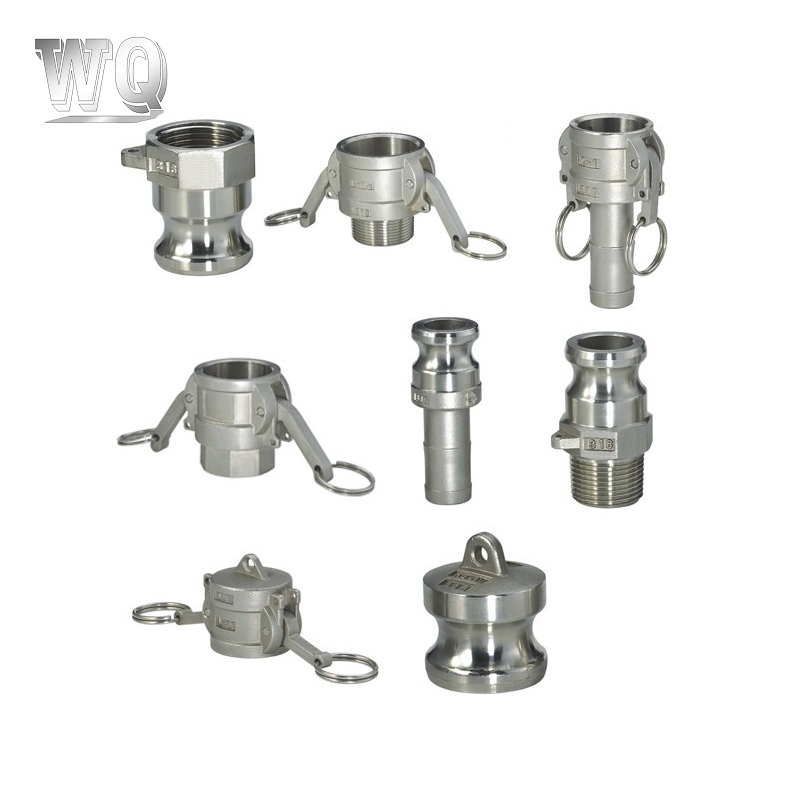 Giunti Camlock in acciaio inossidabile per linee di trasferimento chimico Questi innesti a rilascio rapido sono generalmente fusi a cera persa in 316 perché i profili scanalati e le superfici di tenuta sono costosi da lavorare da barra. Il metodo di fusione preserva la resistenza alla corrosione e semplifica la produzione della complessa geometria finale. Visualizza il prodotto →
Quando acquisti 316 fusioni per questo tipo di lavoro, assicurati che la fonderia comprenda l'ambiente di servizio, non solo il disegno. Una fusione che funziona in acqua dolce potrebbe fallire in acqua di mare calda se il contenuto di ferrite è troppo elevato o le superfici non sono adeguatamente rifinite. La qualità del materiale è la base, non l'intero progetto.
Come scrivere una specifica di fusione 316 che funzioni correttamente
Inizia con un grado fuso, non un grado lavorato. Sul disegno scrivere "ASTM A351 CF8M, solubilizzato" o "CF3M" se il pezzo viene saldato dopo la fusione. Aggiungi il blocco delle proprietà meccaniche solo se il tuo standard interno lo richiede; A351 fornisce già una resistenza alla trazione minima di 70 ksi (485 MPa), un carico di snervamento di 30 ksi (205 MPa) e un allungamento del 30%. Se la resistenza alla corrosione è fondamentale per la sicurezza, aggiungere un test di corrosione intergranulare secondo ASTM A262 e specificare l'intervallo della ferrite in percentuale se la risposta magnetica deve essere limitata.
Quindi indicare l'ambito dell'ispezione: pressione visiva, con colorante penetrante, radiografica o idrostatica. Per le microfusioni, un rapporto dimensionale sul primo articolo protegge entrambi i lati, soprattutto quando i riferimenti della fusione localizzeranno le operazioni di lavorazione. Una specifica di qualità cast di una pagina, inviata con la richiesta di offerta, elimina la maggior parte degli errori di comunicazione che vediamo nei preventivi giornalieri. Puoi sfogliare la nostra gamma di prodotti fusi a cera persa per confrontare 316, 316L e qualità correlate in base al materiale e alla categoria di utilizzo finale.